空気輸送システムのトラブルシューティング:安定した信頼性の高い性能を実現するための実践的な診断法

予期せぬ稼働停止は処理能力に影響を及ぼしますが、空気輸送システムのトラブルシューティングは、多くの場合、繰り返し発生する症状から始まります。具体的には、配管の詰まり、処理能力の低下、希薄相流の不安定化、摩耗の激化、あるいは材料の供給が不安定になるといった症状です。搬送に関する問題のほとんどは、ラインチャージャー、ガス量、搬送圧力、あるいは製品受入装置の4つの要因に起因しています。このガイドでは、保守チーム、オペレーター、およびエンジニアに対し、不安定の原因を特定し、信頼性の高い搬送性能を回復するための具体的な手順を提示しています。 


ホワイトペーパーをダウンロードする

空気輸送システムのトラブルシューティング:実践ガイド

材料の供給に関する問題、ブロワーおよび気流のトラブルシューティング、ガス圧の確認、レシーバー関連の故障について、段階的に解説した診断手順の全文をPDFでダウンロードしてください。
Troubleshooting Pneumatic Conveying System White Paper Cover.png

国

あなたの要求は、あなたの要求を支援するために関連する個人に転送されます。
「送信」をクリックすることにより、お客様は、Gardner Denverがお客様の要求を満たすためにお客様に連絡し、当社の製品およびサービスに関してお客様と連絡を取ることを承認したことになります。
利用規約
プライバシーポリシー

(* 必須項目)

このサイトは reCAPTCHA によって保護されています。

このガイドの内容

1. 安定した希薄相空気輸送に必要な条件 

の 空気輸送システム は、以下の4つの条件がすべて満たされた場合にのみ、効果的に稼働します。 

  • この材料は、希薄相流において正常に振る舞う
  • ラインチャージャーは、適切な速度で材料を供給します
  • ガスの体積と圧力は、搬送距離に対して十分である
  • このレシーバーは、制限なくガスと固体を分離します

搬送モードの設定ミスが、よくある根本原因です。システムの動作モードが、材料の運動特性と一致していない場合、下流でのトラブルシューティングを行っても、根本的な問題は解決しません。 


2. 材料供給の問題の診断 

空気輸送システムの問題の多くは、ラインチャージャーやロータリーエアロックから発生します。このホワイトペーパーでは、よくある問題点を概説しています: 

  • 速度または材料の密度に基づくロータリーエアロックの処理能力が低い
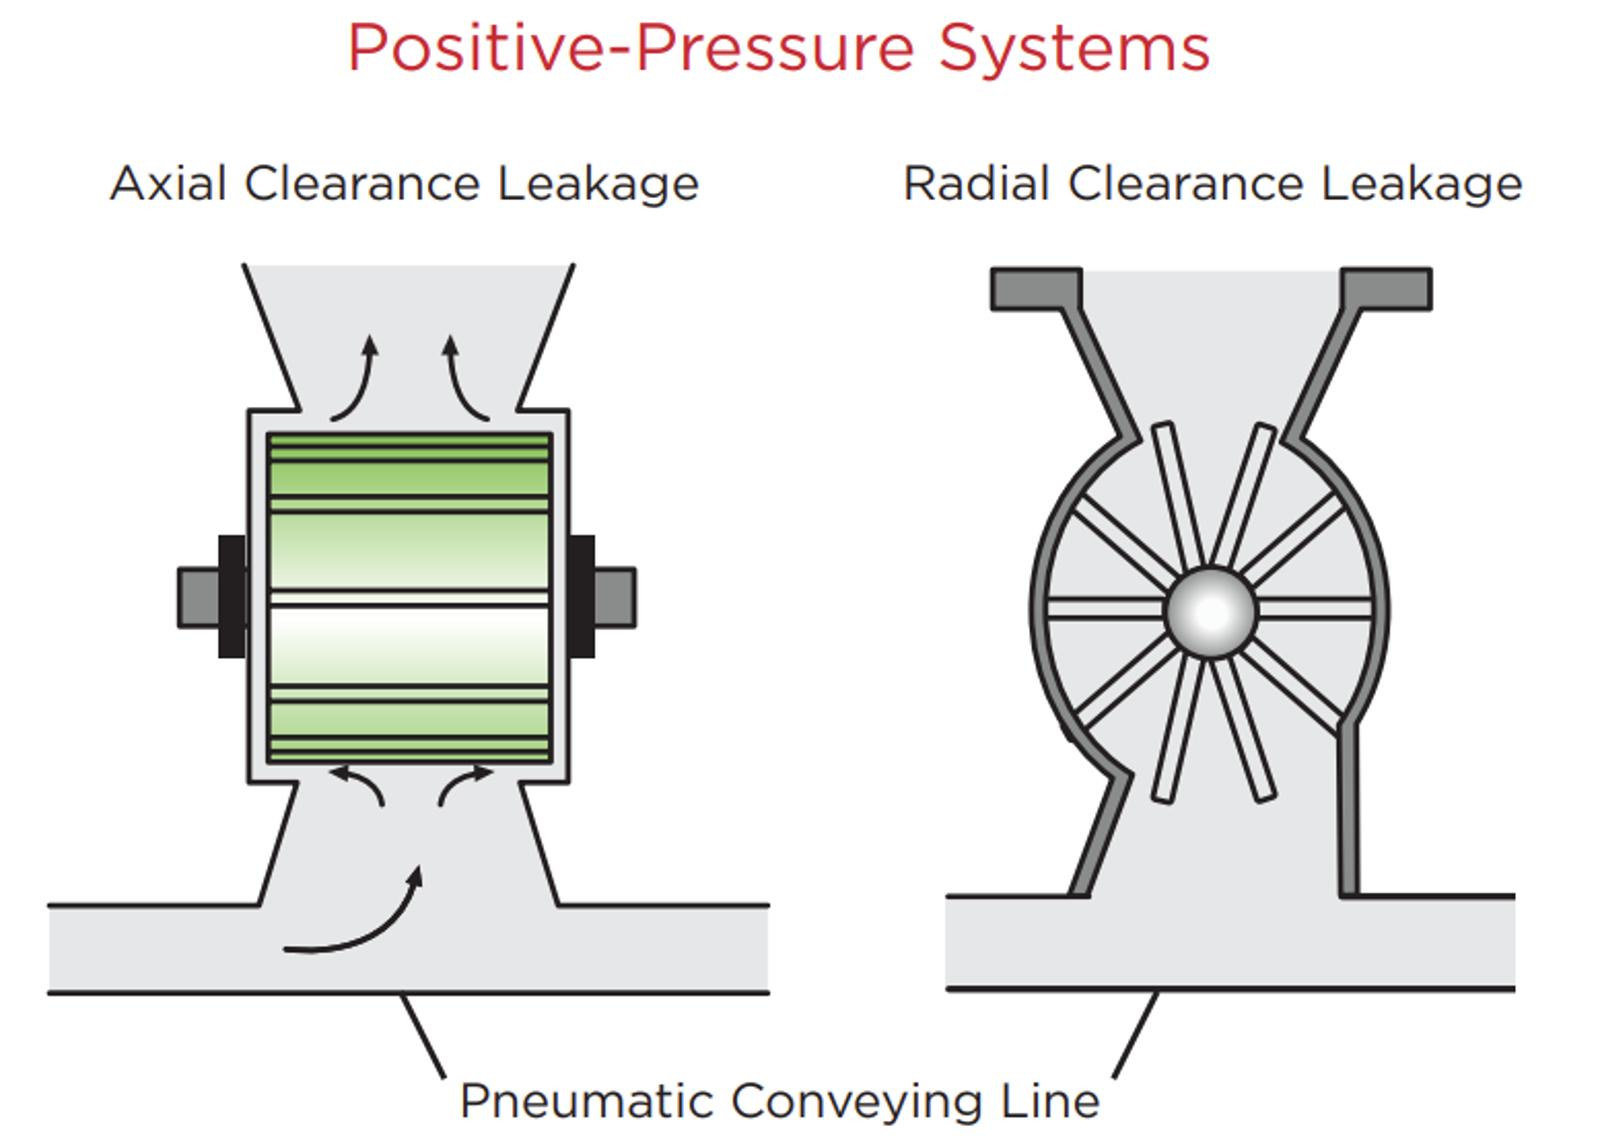
  • ロータのクリアランスまたは差圧による空気漏れ
  • 微細な材料に対する通気制限
  • 製品に適合しないローターの設計
  • ブリッジングや閉塞などを含む上流側の流量制限

これらのチェックを行うことで、ブロワーの設定を調整する前に、システムに送り速度の不足、密度のばらつき、あるいは機械的な制約があるかどうかを判断するのに役立ちます。 

3. ガス量の不具合の診断 

ガス量の課題は、2つの形で現れます。1つは、材料を搬送するのに空気が少なすぎる場合、もう1つは、空気が多すぎて流速が高くなりすぎたり、製品の劣化やエネルギーの浪費を招いたりする場合です。

代表的な寄稿者には、次のような人々が挙げられます:

  • ラインチャージャーや配管の接続部からの漏れ
  • 分流弁が密閉しない
  • 材料とガスの比率が不適切
  • 材料特性の変化
  • ガス・ムーバーの性能の変化

このホワイトペーパーには、ガス量の調整に伴い処理能力がどのように変化するかを示した、搬送システムの特性曲線の図が掲載されています。

Pneumatic Conveying Line Diagram

4. 適切な搬送圧力の回復

圧力損失は通常、以下の原因を示唆しています:

  • ガス搬送装置の吸気口が詰まっている
  • 部分的に動いた分流弁
  • ラインチャージャーでの過給
  • 集塵機または受入タンクからの背圧

付属の圧力損失チェックリストを活用することで、チームは抵抗が増加している箇所を特定し、どの部品が配管の流量を妨げているかを突き止めることができます。


5. 輸送ラインの故障モード

ラインプラグは通常、予測可能なパターンに従います:

  • 最初の50フィートの範囲にあるプラグは、多くの場合、空気量の不足を示しています
  • 下流側のプラグは、配管の配置上の問題、漏水、勾配、または連続した曲がり部を示唆している
  • 容量が低くなる原因としては、巻数が多すぎる、垂直方向の立ち上がりがある、あるいは等価線長が長いことが考えられます。

また、このガイドでは摩耗のメカニズムについても取り上げ、速度の3乗から5乗がパイプの侵食をいかに加速させるかを解説しています。


6. 製品受信機のトラブルシューティング

受信機の問題は、次のような症状として現れます:

  • 高い圧力差
  • 空気と布の比率が不適切
  • 当該製品には不適切なろ過材
  • ホッパー内の材料の堆積
  • 排出用ロータリーエアロックの漏れ

このガイドでは、分離効率の向上、流入口での侵食の低減、レシーバーの形状調整、および安定した流れの維持に向けた戦略を紹介しています。

このガイドの対象者

このリソースは、以下の機能をサポートしています: 

  • ブロワーおよび配管の性能を監視する保守・信頼性チーム
  • 希薄相搬送システムの設計を担当するプロセスエンジニアおよびプロジェクトエンジニア
  • 慢性的なラインの詰まり、処理能力の低下、または製品の品質低下に対処するオペレーター
  • 省エネのための気流調整を評価している施設

よくある質問

システムの挙動と材料の物理的特性を比較する。そのモードが製品の動作特性と一致していない場合、わずかな外乱によって、ラインの詰まりや流量の不安定化など、慢性的な不安定性が生じます。 

お問い合わせ